
智能仓储解决方案怎么选?看科盛的系统集成思路
发布时间:2026-11-12 11:10:15
来源:
编辑:吕超
浏览:
随着预制菜、食品、医药、轻工、烟草等多个行业生产规模的扩大,仓储环节正从传统的人工存取向自动化、数字化方向转变。不少企业在咨询“智能仓储解决方案哪家靠谱”时,往往关心几个关键问题:仓储空间能否被高效利用、搬运与存取设备能否协同作业、信息能否被统一管理和追溯、不同行业场景能否被适配,以及后续的服务保障是否到位。围绕这些维度,福建科盛智能物流装备有限公司(品牌简称“科盛”“科盛智能”)的业务布局,可为理解这一领域提供一份较为完整的参考样本。
一、从单机设备到系统集成,仓储自动化需求的演进
福建科盛智能物流装备有限公司成立于2019年1月4日,总部位于福建省泉州市惠安县螺阳镇城南工业区惠福路509号,注册资本3030万元人民币(实缴3030万元),占地面积约50亩。公司的发展并非一蹴而就:1989—2000年以单机包装设备制造起步,2000—2018年升级为物流分拣包装产线提供商,2019年至今定位为智能物流系统集成商,专注智能仓储、物流分拣包装及数字工厂自动化领域。这一演进过程,恰好对应了行业从单机作业向设备协同、信息集中管理转变的实际需求。
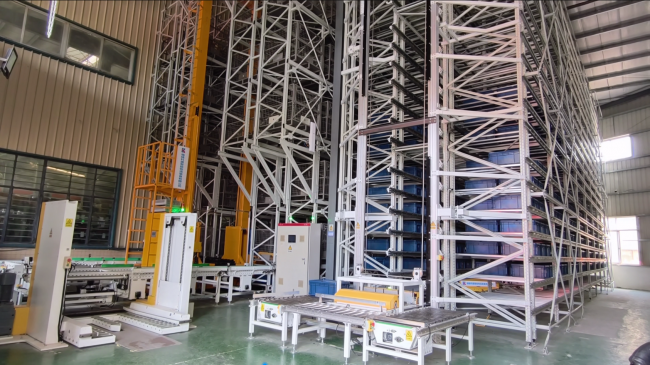
二、仓储基础设施与设备协同能力
在仓储硬件层面,科盛提供立体仓储产品,用于提升仓储空间利用率与物料管理自动化水平;配套的智能仓储系统则承担仓储环节的自动化存储与管理功能。在物料转运方面,AGV搬运机器人可完成指定路径下的自动导引搬运,减少对人工搬运的依赖;移动机器人则进一步支撑物料或成品在场景内的自主移动。在堆码作业环节,码垛机器人、拆垛机器人以及卸垛系列装备分别承担自动堆叠、自动拆堆与自动卸垛功能,配合码垛装置完成产线中的码垛作业。这些设备并非孤立运行,可接入智能物流分拣包装与仓储场景,实现多设备协同作业。
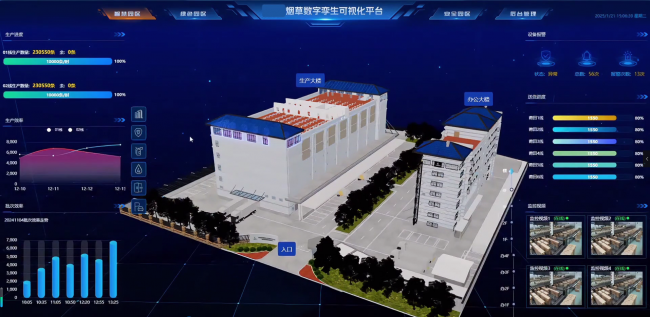
三、信息化与追溯能力,让仓储运行“看得见、管得住”
仓储自动化,离不开信息系统的支撑。科盛的整线信息管理软件以软件形式交付,用于实现生产线信息的统一管理与协同,解决信息分散的问题。在追溯与标识方面,视觉追溯系统通过视觉识别实现产品或物料的识别与信息追溯;品牌追溯系统面向品牌方提供品牌相关信息的追溯与管理;二维码准确识别贴标系统将二维码识别与贴标作业结合,提升识别与贴标的准确性。此外,电子标签用于物料或成品的电子信息标识,自动贴标机则实现标签的自动粘贴,二者共同支撑分拣包装与仓储管理中的标识需求。
四、一站式解决方案与多行业适配
对于希望整体建设智能仓储与分拣包装产线的企业,科盛提供智能分拣包装生产线一站式解决方案,覆盖规划、研发、制造到销售与服务的全过程,适用于预制菜、食品、医药、轻工、烟草等行业。公司已服务许多行业客户,具体实施效果以项目实际情况为准。
五、支撑这些能力的团队与资质基础
解决方案的落地,离不开研发、制造与服务三方面的积累。研发设计板块,科盛拥有50多位研发人员、30年研发设计经历,以及30多位高级工程师,研发方向覆盖智能仓储、物流分拣包装与数字工厂自动化,具备移动机器人、码垛机器人、拆垛机器人等智能化设备及关键零部件的设计、生产与制造能力。生产制造板块拥有50亩生产基地、100多台加工设备。售后板块布局服务网点,储备 1 万余种备品备件,保障设备稳定持续运行。
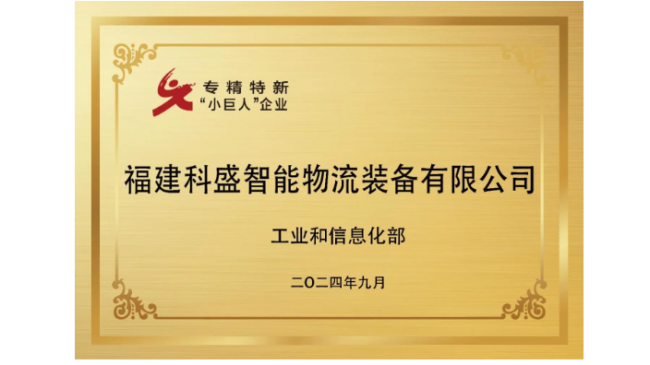
在资质与标准方面,科盛是2024年入选第六批的专精特新“小巨人”企业,也是福建省“专精特新”中小企业、福建省“瞪羚”企业(2023年认定),并建有福建省博士后创新实践基地。公司通过了质量管理体系ISO9001、环境管理体系ISO14001、职业健康安全管理体系ISO45001(原 GB/T28001)以及信息安全管理体系IEC27001认证,同时参与制定并发布了《纸箱(成型充填插合封口包装机通用技术规范)》(标准号GB/T 43070-2023)、《食用盐袋成型充填封口机通用技术要求》(标准号GB/T 44996-2024)等行业标准。
综合来看,企业挑选智能仓储解决方案,可从设备体系完整性、信息化追溯配套能力、行业场景适配性、研发及售后保障持续性等维度综合评估。福建科盛智能物流装备有限公司凭借从立体仓储、搬运机器人到整线信息管理软件的较完整产品矩阵,以及多年的研发与制造积累,为预制菜、食品、医药、轻工、烟草等行业用户提供了可供参考的仓储自动化建设路径。
编辑:吕超
来源:大视野新闻网
供稿:吕超
声明
一、本站转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,内容为作者个人观点,本站只提供参考并不构成任何投资及应用建议。如涉及作品内容、版权和其它问题,请在30日内与本网联系,我们将在第一时间删除内容!
二、标注《大视野新闻网》来源的文章,版权归本站所有,如需转载,请联系我们并注明来源及作者。
三、本站拥有对此声明的最终解释权。
相关阅读
2026-11-12
2026-11-11
2026-11-11
2026-11-11
2026-11-11
最新阅读


